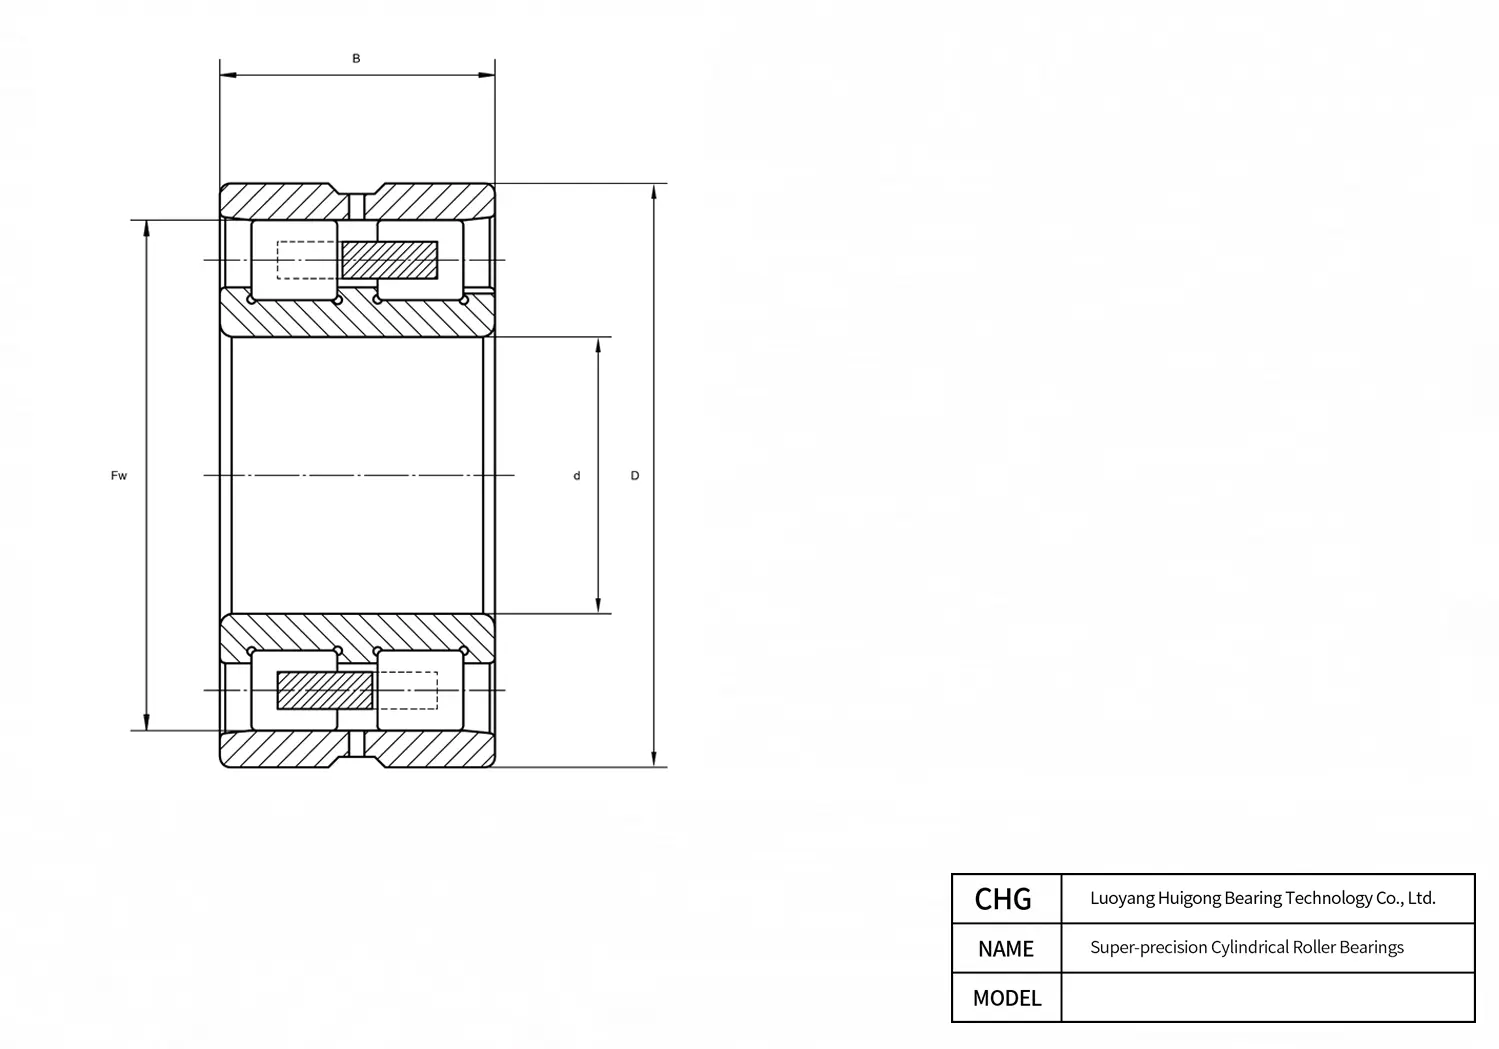
Hergestellt von CHG-Lager, ist das NNU 4956 BK/SPW33 ein Präzisions-Hochpräzisions-Zylinderrollenlager. Zu den wichtigsten Abmessungsparametern gehören ein 280 mm Bohrungsdurchmesser, ein 380 mm Außendurchmesser und eine 100 mm Gesamtbreite. Diese Komponente ist darauf ausgelegt, standardmäßige Anforderungen zu erfüllen und eine gleichbleibende Betriebsleistung zu gewährleisten. Für eine umfassende technische Bewertung erkunden Sie bitte die detaillierten Spezifikationen, Abmessungsdaten, Produktbilder und CAD-Zeichnungen, die unten bereitgestellt werden. Ein vollständiges PDF-Datenblatt steht ebenfalls zum direkten Download zur Verfügung, um Ihre Konstruktions- und Beschaffungsanforderungen zu unterstützen.
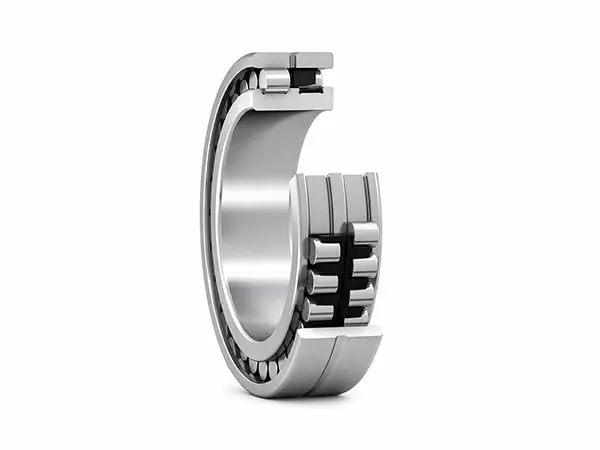
NNU 4956 BK/SPW33 - Hochpräzisions-Zylinderrollenlager
Technische Spezifikationen
| Overview | |
|---|---|
| Part Number | NNU 4956 BK/SPW33 |
| Brand | CHG® |
| Characteristics | |
| Bearing Type | Super-precision Cylindrical Roller Bearing |
| Design Type | Tapered Bore 1:12 |
| Structure (Drawing Reference) | Complete Bearing |
| Number of Rows | 2 |
| Ring Type | None |
| Design | NNU Design |
| Tolerance Class | SP |
| Bearing Material | Bearing Steel |
| Coating | None |
| Sealing | None |
| Lubricant | None |
| Features | Annular Lubrication Groove and Lubrication Holes |
| Number of Flanges – Outer Ring | 3 |
| Number of Ribs – Inner Ring | 0 |
| Dimensions | |
| Bore Diameter (d) | 280 mm |
| Width (B) | 100 mm |
| Outer Diameter (D) | 380 mm |
| Minimum Chamfer Dimension rmin | 2 mm |
| Inner Ring Chamfer | 2.1 mm |
| Outer Ring Chamfer | 1.1 mm |
| End-face Height Difference h | 4.5 mm |
| Outer-Ring Land Diameter (L2 / D1) | 345.6 mm |
| Inner Ring Raceway Diameter F | 312 mm |
| Shaft Shoulder Diameter dₐ, min. | 291 mm |
| Shaft Shoulder Diameter dₐ, max. – NNU Design | 308 mm |
| Housing Shoulder Diameter Dₐ, max. | 369 mm |
| Performance | |
| Basic Dynamic Load Rating C (kN) | 765 kN |
| Basic Static Load Rating C₀ (kN) | 1800 kN |
| Limiting Speed – Grease (r/min) | 1900 r/min |
| Limiting Speed – Oil-air (r/min) | 2200 r/min |
| Reference Grease Quantity Gref (cm³) | 384 cm³ |
| Fatigue Load Limit Pᵤ (kN) | 170 kN |
| Axial Static Stiffness – Guideline Value (N/µm) | 7260 N/µm |
| Material | |
| Lubrication Groove Width | 13.9 mm |
| Lubrication Holes (qty × Ø mm) | 3 |
| Weight (kg) | 32.1 kg |
| Radial Internal Clearance | C1 mm |
| Internal Design & Weight | |
| Cage Type | Machined Metal Cage |
| Mounting Dimensions | |
| Lubrication Port Thread / Size Φ1 | 313.5 |
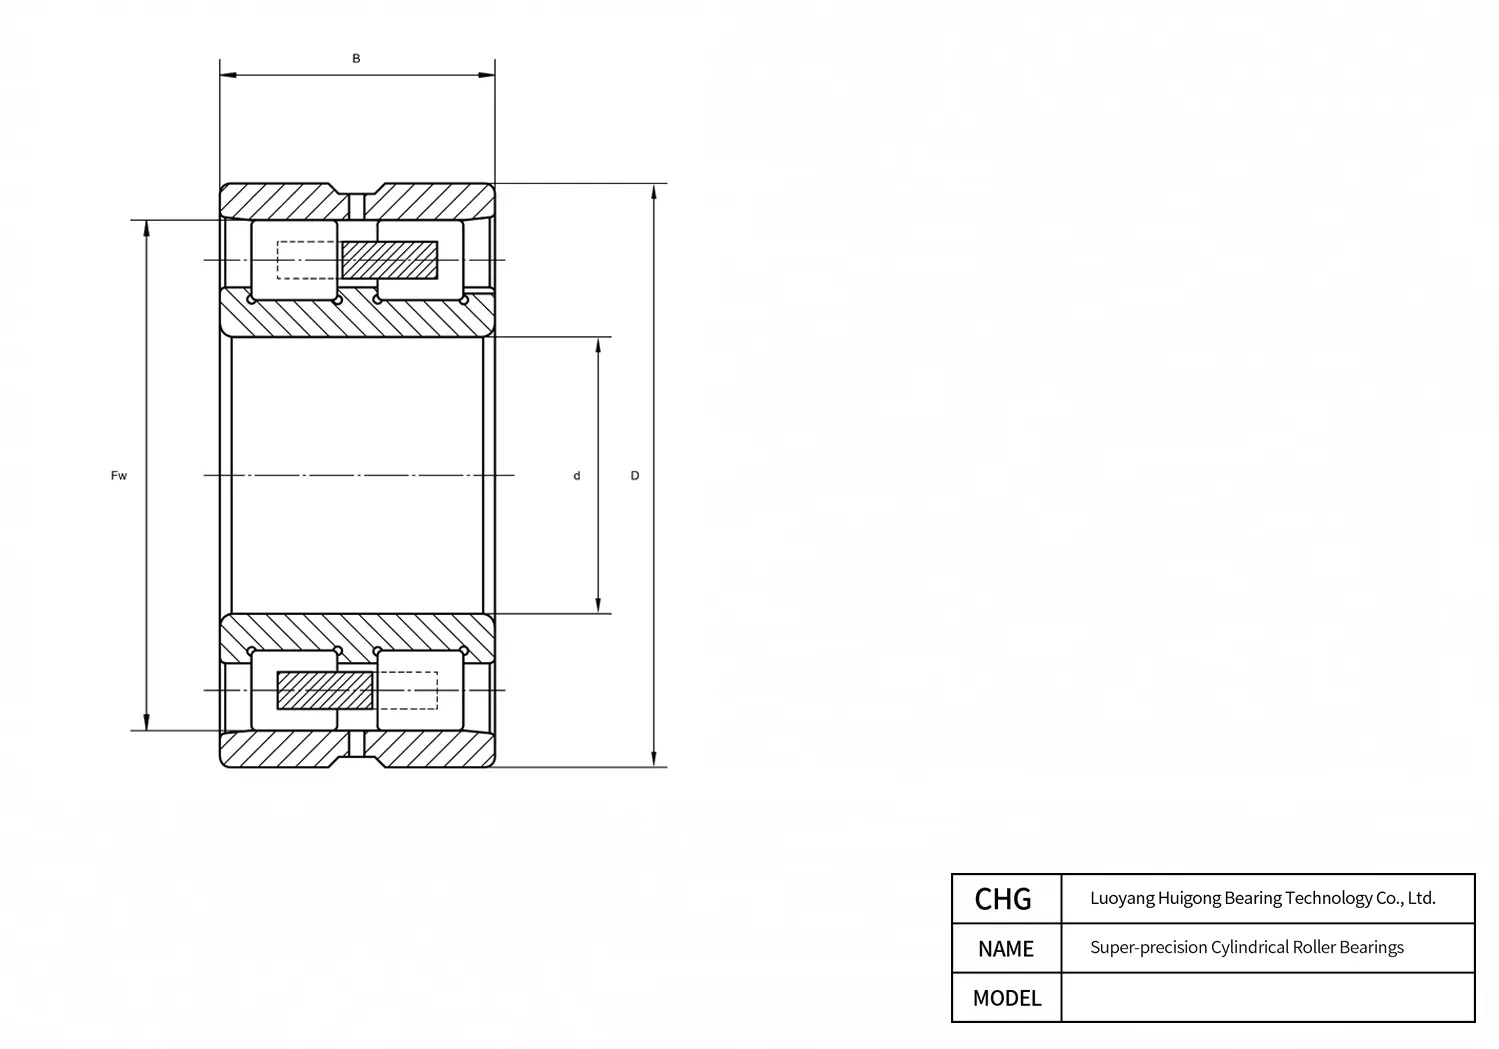 NNU 4956 BK/SPW33 380 mm 280 mm 100 mm
Häufig gestellte Fragen zu NNU 4956 BK/SPW33 Hochpräzisions-Zylinderrollenlager
Finden Sie wichtige technische Antworten zu Abmessungen, Spezifikationen und Austauschoptionen für dieses Modell.
Um optimale Leistung von CHG-Lager NNU 4956 BK/SPW33 Hochpräzisions-Zylinderrollenlager unter allgemeinen Rotationsbelastungen zu gewährleisten, empfehlen unsere Anwendungsingenieure eine Innenring-Wellentoleranz von m5 oder k5 für die 280 mm Bohrung. Für den 380 mm Außenring wird eine H7- oder J7-Gehäusebohrungspassung empfohlen, um Kriechen zu eliminieren und gleichzeitig normale Wärmedehnung aufzunehmen.
Jedes in den Fertigungsanlagen von CHG-Lager hergestellte NNU 4956 BK/SPW33 verfügt über präzise profilierte Eckfasen gemäß DIN 5412 / ISO-Standard-Eckenradien. Bei der Konstruktion von Gegenwellen und Gehäuseschultern gewährleistet die Bearbeitung eines Freistichs oder Radius streng innerhalb der Innenring-Freigrenze (280 mm bohrungsseitig) perfekten planaren Kontakt ohne Kantenverklemmung.
Für internationale See- und Luftfracht verpackt CHG-Lager NNU 4956 BK/SPW33 mit industrieller VCI-Korrosionsschutzbarriere, versiegelten Polybeuteln, Einzelkartons und begasten seetüchtigen Holzkisten. Diese mehrschichtige Barriere garantiert rostfreie Lagerung für eine Mindesthaltbarkeit von 24 bis 36 Monaten.
Qualität beginnt mit der Rohstoffauswahl: CHG-Lager fertigt Innen- und Außenringe von NNU 4956 BK/SPW33 aus hochreinem High-Quality Chrome Steel (GCr15/100Cr6). Unsere Rohknüppel durchlaufen Vakuumentgasung und sekundäre ESR-Prozesse (Elektroschlacke-Umschmelzen), um nichtmetallische Sulfid- und Oxideinschlüsse drastisch zu eliminieren und den Widerstand gegen oberflächennahe Kontaktermüdung zu erhöhen.