Vertikalwalzwerke sind unverzichtbare Anlagen in der Stahlherstellung, um Knüppel auf die gewünschte Form und Abmessungen zu walzen. Walzgerüste mit Vertikalwalzen weisen drei gemeinsame Merkmale auf: optimal konstruierte Walzen, eine stabile Gerüstkonstruktion und einen effizienten Antrieb. Ihre Vertikalwalzenlager zeigen daher ähnliche Frühausfallmuster. Da diese Lager die höchste Ausfallhäufigkeit aller Lager einer H-Profil-Warmwalzanlage aufweisen und die Produktion erheblich beeinträchtigen, untersucht dieser Artikel die Vertikalwalzenlager eines deutschen SMS Meer™ Großwalzwerks mit H-Profil und Universal-Reversierwalzen bei einem chinesischen Stahlproduzenten, analysiert die Ursachen für Frühausfälle und schlägt Verbesserungen vor.
Vertikalwalzen und ihre Lager
Die große H-Profil-Linie besteht aus vier Gerüsten: einem zweiwalzblanken Reversierwalzwerk (BD) und einer universellen Tandemgruppe. Die Tandemgerüste sind in der Reihenfolge UR-E-UF angeordnet: ein universelles Vorwalzwerk, ein Kantenwalzwerk und ein universelles Fertigwalzwerk in kontinuierlicher Abfolge.
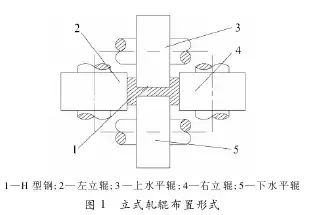
Die Anlage verfügt über vier vertikale Walzen, die im Universal-Vorwalzwerk (UR) und im Universal-Fertigwalzwerk (UF) installiert sind. Die Walzenanordnung ist in Abbildung 1 dargestellt.
Jede vertikale Walze wiegt 10–17 Tonnen. Der Antrieb erfolgt durch Kontakt mit dem Werkstück, mit einer theoretischen Höchstgeschwindigkeit von 10 m/s und einer maximalen Belastung von ca. 6.000 kN. Die Wasserkühlung hält die Walztemperatur in der Regel unter 40 °C. Die Lager arbeiten mit Öl-Luft-Schmierung und verwenden Getriebeöl nach ISO VG 460.
Der nutzbare Durchmesser der Vertikalwalzen liegt zwischen 880 und 980 mm. Nach dem Walzen von ca. 3.000 Tonnen wird jede Walze entnommen und je nach Verschleiß um eine bestimmte Strecke gedreht. Jedes Lager ist mit einem Walzenring ausgestattet; wird dieser verschlissen, wird die gesamte Vertikalwalze ausgemustert. Walzpläne und Walzdurchgänge variieren je nach H-Trägergröße. Ein Träger durchläuft in der Regel fünf bis neun Reversierdurchgänge, die innerhalb von drei bis fünf Minuten abgeschlossen sind.
Die Wälzringbohrung ist mit einer Presspassung an den Lageraußendurchmesser angepasst, mit einem Übermaß von 0,075–0,122 mm. Der Lagerinnenring hat eine Übergangspassung auf dem Vertikalwalzendorn, mit einem maximalen Spiel von 0,060 mm bis zu einem maximalen Übermaß von 0,025 mm.
Lagerausfallarten und -ursachen
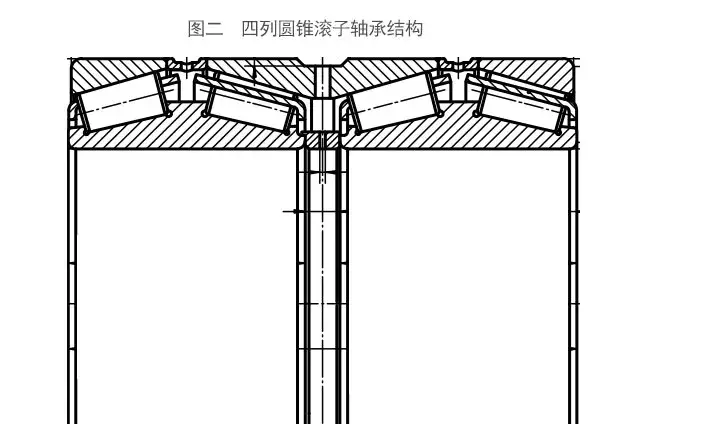
Die häufigste Frühausfallursache des in Abbildung 2 dargestellten Vertikalrollenlagers ist Fressen. Typische Anzeichen hierfür sind starker Käfigverschleiß mit Ablagerungen im Raum zwischen Rollen und Laufbahnen sowie gebrochene Käfigstäbe, die ein Zusammenpressen der Rollen und deren Gleiten auf der Laufbahn ermöglichen.
Die Analyse zeigt, dass die Ausfälle durch Stoßkräfte während des Betriebs verursacht werden. Diese Stöße haben zwei Ursachen.
(1) Aufprall beim Walzbeginn. Während des Einpressens, Walzens und Lösens befinden sich Laufbahnen und Rollen in normalem Kontakt. Zwischen den Werkstücken senkt sich die schwere, vertikale Walze unter ihrem Eigengewicht ab, und der Kontakt wird unnatürlich. Beim Walzbeginn ändert sich der Kontakt schlagartig von unnatürlich zu normal. Da Betriebsspiel und andere Spalten vorhanden sind – darunter axiale Spalten zwischen den Rollen, der inneren Laufbahn und den Käfigtaschen sowie radiale Käfigbewegungen nach der Montageschrumpfung – schlagen die Rollen gegen den Käfig und die Rippen des Innenrings. Größere Spalten führen zu stärkeren Aufprallkräften.
(2) Trägheitsaufprall beim Übergang zwischen Eingreifen und Lösen. Beim Umkehren der Wälzrichtung arbeitet das Vertikalrollenlager mit 190 U/min. Die Walze ändert ihre Richtung bei jedem Übergang nahezu augenblicklich, wodurch ein sehr hoher Trägheitsaufprall zwischen den Wälzkörpern und den Käfigtaschen entsteht.
Da sich Rollen und Käfige in ihrer Härte stark unterscheiden, führen diese Stöße – insbesondere die Trägheitskräfte bei der Rückwärtsbewegung – zu wiederholten plastischen Verformungen der Käfigstäbe bis hin zum Bruch. Hohe Kontaktspannungen zwischen Käfigtasche und Rollenoberflächen verursachen zudem starken Verschleiß der Taschen, wodurch sich die Wälzkontakte mit Abrieb füllen.
Wichtigste Verbesserungsmaßnahmen
3.1 Erhöhung der Käfigfestigkeit
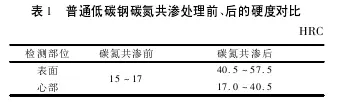
Durch Carbonitrieren des Käfigs werden sowohl die Oberflächen- als auch die Kernhärte erhöht. Tabelle 1 vergleicht gewöhnlichen kohlenstoffarmen Stahl vor und nach der Behandlung. Das Carbonitrieren steigert beide Werte deutlich und erreicht annähernd das Niveau der Oberflächen- und Kernhärte von Stahl Nr. 40 nach der Oberflächenhärtung.
3.2 Reduzierung der Belastung während des Lagerbetriebs
(1) Bearbeiten Sie den Käfigboden und die Kanten, um die Masse und damit die Trägheitswirkung zu verringern.
(2) Die axialen Spaltmaße zwischen Wälzkörpern, Käfigtaschen und Innenring werden verringert. Bei gleichbleibender Wälzkörperlänge wird der Käfig leicht erweitert, um die Käfigtaschen zu verkürzen. Bei einem nicht standardmäßigen Vertikalrollenlager 380690 verkürzte dieser Vorgang die Käfigtasche um 0,3 mm, während die vorgegebene Breite des Innenrings um 0,5 mm reduziert wurde.
(3) Verringerung des axialen Lagerspiels. Beim Lager 380690 wurde das Lagerspiel von 0,7–0,8 mm auf 0,45–0,55 mm reduziert.
(4) Reduzierung der durch das Einpressen der Taschenschräge verursachten radialen Käfigbewegung. Beim Lager 380690 wurde die radiale Koordinate der eingepressten Schräge von der Hälfte auf ein Drittel der Käfigplattendicke reduziert.
(5) Die Radialbewegung nach dem Zusammenziehen des Käfigs während der Montage wurde verringert. Beim Lager 380690 wurde diese Bewegung von mehr als 0,8 mm auf weniger als 0,5 mm reduziert.
Ergebnisse
Nach Umsetzung dieser Maßnahmen sank die jährliche Ausfallhäufigkeit der Vertikalrollenlager an einer großen H-Träger-Anlage eines chinesischen Stahlherstellers von 8 % auf unter 1 %. Die durchschnittliche Standzeit erhöhte sich auf über 195 Stunden, 11,43 % mehr als bei den zuvor verwendeten importierten Lagern. An einer anderen mittelgroßen H-Träger-Anlage traten zwei Jahre lang keine Ausfälle auf; die minimale Lagerstandzeit erreichte einen Durchsatz von 5 × 10⁴ Tonnen und entsprach damit der von Importprodukten. Die importierten Lager wurden vollständig ersetzt. Die gleichen Erfahrungen ließen sich erfolgreich auf Vorwalzgerüste von Warmbandanlagen, Vertikalrollenlager bestimmter Mittel- und Grobblechwalzwerke sowie auf vierreihige Kegelrollenlager mit gestanzten Käfigen in reversierenden Eingerüst-Kaltbandwalzwerken übertragen.